东莞市掌盈自动化设备安装指南 从规划到落地的全流程解析
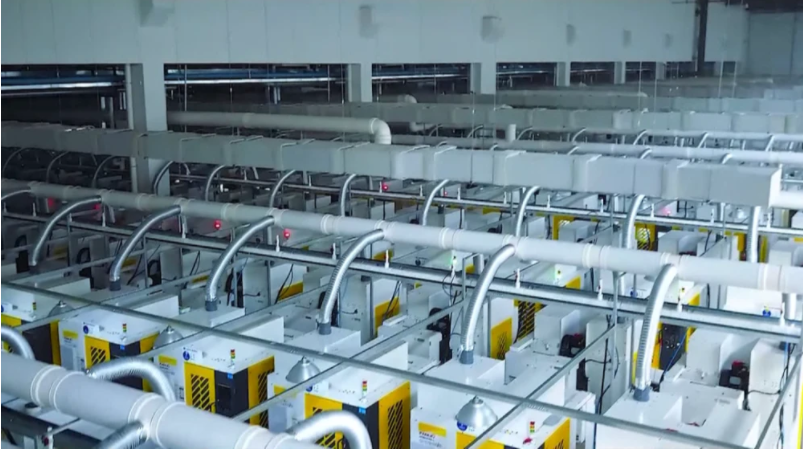
随着制造业向智能化、柔性化转型,自动化设备的安装质量直接决定了产线的运行效率与稳定性。东莞市掌盈自动化设备有限公司(以下简称“掌盈自动化”)作为珠三角地区专注于自动化解决方案的服务商,其设备安装环节融合了精密机械、电气控制与系统集成的多重技术要求。本文将围绕掌盈自动化设备的安装流程、关键技术要点及常见问题,提供一份系统化的操作指南。
一、安装前的准备工作:精准规划是成功的一半
掌盈自动化的设备涵盖组装、检测、搬运等多种类型,安装前需完成三项核心准备:
- 场地条件核验:根据设备重量与运行特性,确认地面承重(通常要求≥500kg/㎡)、水平度(误差≤2mm/m)及防振条件。对于高精度检测设备,需远离冲压、锻造等振动源。
- 能源配套到位:核对设备铭牌上的电压(220V/380V)、功率及气源压力(通常0.5-0.7MPa),提前铺设独立回路与接地系统(接地电阻≤4Ω),避免与大功率设备共用配电。
- 开箱验收与清点:依据装箱单逐项核对主机、治具、线缆及随机文件(含电气原理图、操作手册),检查运输过程中有无磕碰变形,并拍照留存证据。
二、机械安装与精度校准:奠定稳定运行的基础
掌盈自动化设备多采用模块化设计,机械安装需遵循“先主机后辅机、先固定后活动”的原则:
- 就位与调平:使用叉车或吊装设备将主机移至安装位,通过调整地脚螺栓与垫铁,使机身水平度达到说明书要求(一般≤0.1mm/m)。对于带导轨的直线模组,需用大理石平尺与千分表检测导轨直线度,确保运行无卡顿。
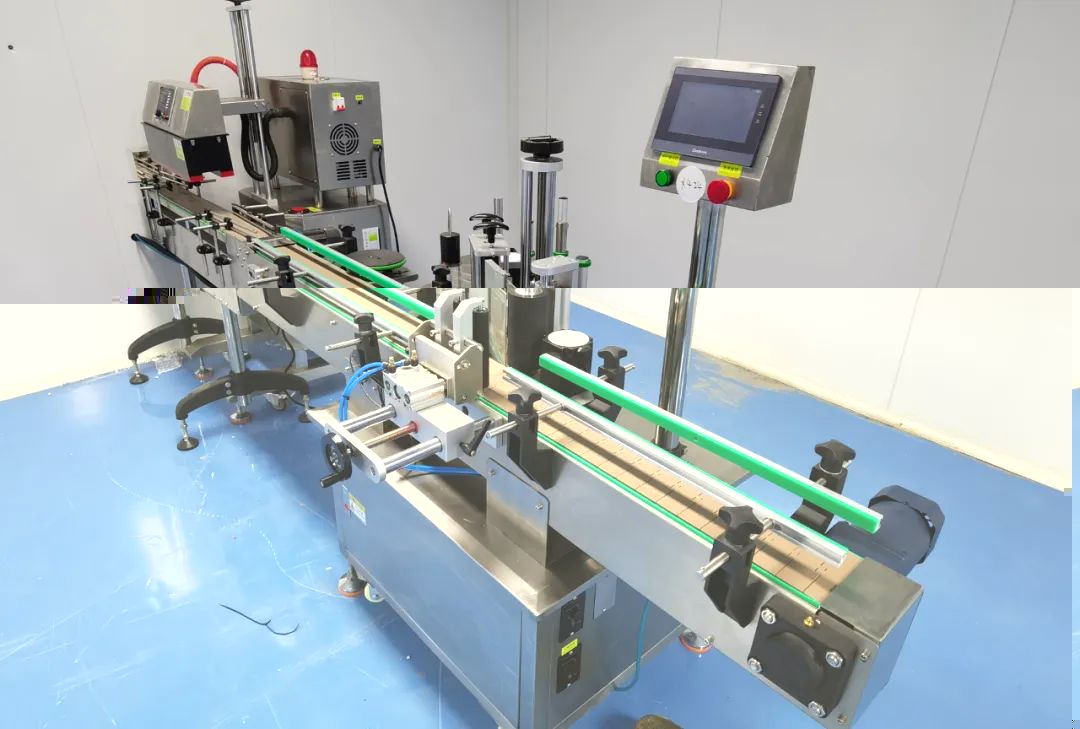
- 部件组装:按照装配图连接振动盘、传送带、机械手等外围模块,注意同步带张紧力适中(按压下沉量约5-10mm),联轴器同轴度误差控制在0.05mm以内。
- 管线布置:电气线缆与气管分开走线,避免信号干扰;拖链内线缆预留10%-15%的伸缩余量,弯曲半径不小于线缆外径的6倍。
三、电气接线与系统调试:激活设备“神经中枢”
电气安装是掌盈自动化设备安装中风险最高的环节,需由持证电工操作:
- 主回路接线:确认电源相序(用相序表检测),伺服驱动器与电机编码器线缆需采用屏蔽双绞线,屏蔽层单端接地。
- I/O信号核对:对照电气原理图逐点检查传感器、电磁阀、限位开关的接线,用万用表测量24V直流回路的对地绝缘电阻(≥1MΩ)。
- 参数配置与空载测试:导入设备出厂参数备份,先进行点动测试(Jog模式),观察各轴运动方向与限位保护是否正常;随后以20%-50%速度空载运行30分钟,监测电机温升与噪音(轴承部位噪声≤70dB)。
四、负载试运行与验收:从“能动”到“好用”
空载通过后,需按实际工况进行阶梯式负载测试:
- 小批量试产:投入50-100件标准工件,检查节拍(与设计值偏差≤10%)、定位精度(重复定位精度≤±0.05mm)及良品率。
- 连续运行考核:连续运行4-8小时,观察气缸动作一致性、视觉系统识别稳定性(误判率≤0.5%),并记录异常停机次数。
- 验收文档签署:确认设备接地电阻、绝缘电阻、噪声等指标符合GB 5226.1-2019《机械电气安全》标准,留存调试参数备份与培训记录。
五、常见安装问题与应对策略
据掌盈自动化售后数据统计,安装环节高频问题集中在三方面:
| 问题现象 | 可能原因 | 解决方案 |
|---------|---------|----------|
| 伺服报警“过载” | 机械卡滞或增益参数不匹配 | 手动盘车检查阻力,重新执行自动整定 |
| 气动动作迟缓 | 气管折弯或三联件压力不足 | 理顺管路,调压至0.6MPa并排除过滤器积水 |
| 视觉定位偏移 | 光源角度变化或相机安装松动 | 锁紧相机支架,重新标定九点校准 |
###
东莞市掌盈自动化设备的安装并非简单的“接线通电”,而是涵盖机械精度、电气安全与工艺验证的系统工程。建议用户在安装阶段即与掌盈技术团队建立联合调试小组,严格按《安装作业指导书》分步验收,并在设备投产后保留至少两周的参数优化窗口期。唯有如此,才能让自动化设备真正转化为稳定产出与品质提升的核心动力。
如若转载,请注明出处:http://www.yangpuqujiaxiao.com/product/65.html
更新时间:2026-11-21 04:25:03